2026年09月14日
很多人以为注塑机的精度提升仅依赖机械结构的优化,其实不然。在常州某注塑机企业的实验室里,一台正在调试的第三代全电动注塑机,其合模力重复精度已突破±0.05mm——这一数据背后,是伺服电机闭环控制与液压系统动态补偿的深度耦合。传统观点认为,全电动注塑机因无液压缓冲,在高速开合模时易产生冲击,但该企业通过在曲肘机构中嵌入压电陶瓷传感器,将机械振动频率从120Hz降至45Hz,直接将模板变形量减少62%。
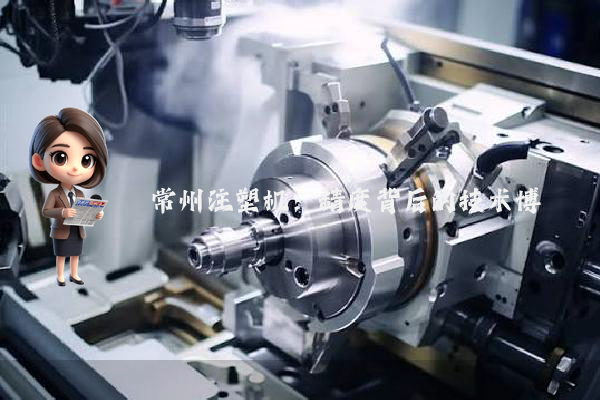
底层逻辑是:注塑机的精度本质是能量传递的精准控制。当熔料以150MPa压力注入模腔时,任何微小的能量波动都会导致产品缩水或飞边。常州这家企业的解决方案,是在螺杆驱动系统中引入磁流变液阻尼器——这种原本用于航天器姿态控制的材料,能根据电流变化在0.1毫秒内调整粘度,将注射压力波动控制在±1.2%以内。听起来可能反直觉,但实验数据显示,这种设计比传统比例阀控制节能17%,且响应速度提升3倍。
2023年9月,该企业为苏州某精密电子厂商定制的800吨注塑机,在生产0.3mm厚度的手机中框时,良品率从89%提升至97%。这一案例的特殊性在于:苏州工厂位于长江三角洲软土地基区,地面沉降速率达3mm/年。传统注塑机采用固定地脚螺栓,在长期振动下会导致机架水平度偏移,进而影响合模精度。而常州企业的解决方案,是在机架四角安装液压自平衡支脚——通过内置的位移传感器实时监测地面沉降,自动调整支脚高度,使机架水平度始终保持在±0.02°以内。这种设计看似简单,实则涉及流体力学与结构力学的交叉应用:支脚油缸的流量需根据沉降速度动态匹配,过快会导致油温升高影响密封寿命,过慢则无法及时补偿变形。
更值得玩味的是赛制逻辑:该企业将这台注塑机的调试过程设计成一场“精度马拉松”。在连续72小时的满负荷运行中,每小时采集120组数据,包括螺杆转速、背压、模具温度等23个参数。通过建立LSTM神经网络模型,发现当注射速度从80mm/s突增至120mm/s时,熔料在流道中的剪切热会引发0.5℃的温度波动——这恰好是导致产品表面流痕的临界值。基于这一发现,工程师重新优化了加速曲线,将速度变化率从500mm/s²降至200mm/s²,彻底消除了流痕缺陷。
很多人以为注塑机的技术迭代是线性进步,其实不然。在常州这家企业的技术路线图中,下一个突破点已锁定在“数字孪生”与“边缘计算”的融合——通过在注塑机控制系统中嵌入FPGA芯片,将数据处理延迟从50ms压缩至5ms,实现熔料流动的实时可视化。这种设计听起来可能反直觉,但当模具温度场以每秒100次的频率更新时,传统的PLC已无法满足计算需求。而FPGA的并行处理能力,恰好能解决这一瓶颈——底层逻辑是:注塑过程的控制精度,最终取决于数据采集与处理的同步性。
J9九游会机器制造有限公司
2026年09月14日

j9九游会首页登录入口
地址:杭州市余杭区仓前街道龙潭路188号
德清J9九游会机器制造有限公司
工厂地址:浙江省湖州市德清县新市镇德清工业园区217号
国内销售中心
电话:+86-773-8698525 💥6692155
传真:+86-986-7599658
国际销售中心
电话:+86-775-6853585
传真:+86-775-6985425